 0


Berita Industri
Rumah / Berita / Berita Industri / Bagaimana Galas Bebola Dibuat? Proses Pengilangan Lengkap, Langkah demi Langkah

2026-09-21
Galas bebola menjadi galas pada peringkat pengisaran, bukan sebelum itu. Menempa, memusing dan rawatan haba menyediakan bentuk keluli keras; pengisaran dan lapping kemudian tetapkan mikron yang menentukan seberapa senyap galas berputar, berapa banyak beban yang dibawa dan berapa lama ia bertahan. Pesanan itu penting bagi sesiapa sahaja yang membeli galas, kerana ia menerangkan di mana kos terletak, mengapa dua sebut harga untuk saiz yang sama boleh berbeza secara meluas, dan mengapa masalah kualiti biasanya dikesan kembali ke beberapa peringkat tertentu yang boleh disemak.
Buka galas 608 yang gagal dari motor kipas atau roda papan selaju dan anatominya hampir mengecewakan: gelang dalam, gelang luar, deretan bola yang mengeras, sangkar yang menghalang bola itu daripada bersentuhan, dan filem gris. Persoalan pembuatan ialah bagaimana lima perkara asas itu dibuat dengan cukup tepat untuk berjalan pada puluhan ribu putaran seminit. Jawapannya ialah dua barisan pengeluaran selari - satu untuk cincin, satu untuk bola - yang hanya bertemu pada pemasangan akhir.
Panduan ini mengikuti proses lengkap cara kilang galas bebola dalam alur sebenarnya menjalankannya: pemilihan bahan mentah, penempaan, pemusingan, rawatan haba, pembuatan bola, pengisaran, kemasan super, pemasangan dan ujian kelompok. Ia juga meliputi galas bersalut, kawalan kualiti, semakan yang penting sebelum membuat pesanan, dan soalan yang paling kerap ditimbulkan oleh pembeli. Penerangan menggambarkan pengeluaran di bawah sistem kualiti ISO 9001:2015 di kilang dengan pengeluaran tahunan sebanyak 30 juta set.
Galas bebola alur dalam mengandungi empat komponen pepejal dan satu boleh guna, dan setiap satu mengikut laluan pengeluaran yang berbeza sama sekali. Perpecahan itu adalah kunci untuk memahami perbezaan kualiti antara pembekal: setiap komponen membawa mod kegagalannya sendiri, dan satu langkah lemah - haba keluli yang kotor, bola lembut, laluan perlumbaan yang kasar - sudah cukup untuk menyeret keseluruhan pemasangan.
Laluan beban melalui bahagian ini menerangkan keperluan ketepatan. Setiap unit daya yang melalui aci ke perumah melintasi dua laluan perlumbaan, satu set bola dan filem pelincir yang diukur dalam mikron. Jika laluan perlumbaan kasar atau bola tidak bulat, tegasan sentuhan tertumpu pada bintik-bintik tinggi mikroskopik, dan bintik-bintik tersebut menjadi titik pertama keletihan. Inilah sebabnya mengapa pengeluaran galas adalah kurang tentang membentuk keluli dan lebih banyak tentang membuang kesan ralat terakhir.
Kebanyakan galas bebola alur dalam di dunia bermula sebagai keluli krom — gred kromium karbon tinggi yang bergerak di bawah beberapa nama kebangsaan: AISI 52100 di Amerika Syarikat, 100Cr6 di Jerman, SUJ2 di Jepun dan GCr15 di China. Kimia ini sengaja jelas, kira-kira 1% karbon dan 1.5% kromium, kerana nilainya bukan dalam pengaloian eksotik tetapi dalam kebersihan. Kemasukan bukan logam keras dalam keluli kotor bertindak sebagai titik kepekatan tegasan, dan dalam perkhidmatan ia kelihatan sebagai bunyi bising dan keletihan awal. Inilah sebab mengapa kilang yang serius mengesahkan setiap lot haba yang masuk melalui analisis spektrum dan bukannya mempercayai sijil kilang sahaja.
Gred tahan karat menyediakan persekitaran yang menghakis, dan ia berpecah kepada dua pilihan yang sangat berbeza. AISI 440C ialah keluli tahan karat martensit yang mengeras seperti keluli krom, memegang 56-60 HRC sambil menahan karat, yang menjadikannya pilihan standard untuk peralatan makanan, kawasan cucian dan produk luar yang lembap. AISI 304 tidak boleh dikeraskan dengan rawatan haba sama sekali — ia kekal lembut, di bawah kira-kira 200 HB — jadi kapasiti beban dagangan 304 bearing untuk rintangan kakisan maksimum. Keluli karbon terletak di hujung skala yang lain: ia mengurangkan kos untuk produk tugas ringan seperti mainan dan kastor berkelajuan rendah, tetapi ia tidak dapat menandingi keluli krom pada kekerasan atau hayat lesu.
| bahan | Ciri-ciri utama | Kekerasan tipikal | Kegunaan biasa |
|---|---|---|---|
| Keluli krom (AISI 52100 / GCr15) | Karbon tinggi ditambah kira-kira 1.5% kromium; hayat keletihan berguling yang sangat baik | 60-64 HRC selepas rawatan haba | Motor, perkakas, alatan kuasa, pam, bahagian automotif |
| Keluli karbon | Kos yang lebih rendah, ketepatan yang lebih rendah dan hayat keletihan yang lebih pendek | Di bawah keluli krom yang mengeras | Mainan, kastor, perkakasan ringan |
| AISI 304 tahan karat | Austenit; tidak boleh melalui-keras; rintangan kakisan maksimum | Di bawah kira-kira 200 HB (lembut) | Peralatan makanan, kawasan basah dan tempat cucian dengan muatan sederhana |
| AISI 440C tahan karat | Martensitik; tahan karat boleh keras dengan rintangan kakisan yang kuat | 56-60 HRC selepas rawatan haba | Produk gred makanan dan luar yang memerlukan kapasiti muatan sebenar |
Pengeluaran cincin dan pengeluaran bola berjalan sebagai dua garisan selari yang menumpu hanya pada pemasangan. Pada garisan gelang urutannya adalah penempaan, penyepuhlindapan, pemusingan, rawatan haba dan pengisaran; pada garisan bola ia adalah tandukan sejuk, berkelip, rawatan haba, mengisar dan memukul. Gambaran keseluruhan di bawah mengikut susunan yang digunakan di lantai kedai loji galas bebola dalam alur.
Kebolehkesanan berjalan melalui setiap peringkat. Setiap bilet menyimpan nombor habanya, setiap kelompok merekodkan larian relaunya, dan setiap senarai pembungkusan merujuk kumpulan pengeluaran, jadi galas siap boleh dikesan kembali ke sijil kelulinya. Di bawah sistem ISO 9001:2015 ini bukan kertas kerja pilihan: apabila pelanggan melaporkan bunyi beberapa bulan kemudian, kebolehkesanan menentukan sama ada puncanya terletak pada satu lot keluli, satu larian rawatan haba atau satu tetapan pemasangan — dan perbezaan itu menentukan sama ada tindak balas yang betul ialah pengisihan, kerja semula atau pembetulan proses.
Bola galas tidak pernah dipotong menjadi sfera. Ia dipukul hampir dengan bulat, kemudian digulung antara satu sama lain di bawah pelelas sehingga setiap permukaan rata - proses pembetulan sendiri yang menukar dawai keluli keras menjadi bola bulat dalam pecahan mikron. Kerana bahagiannya adalah keluli yang dikeraskan kerja, alat pemotong akan haus serta-merta; membentuk kasar adalah satu-satunya laluan praktikal.
Sebab proses berfungsi adalah geometri: bola tidak mempunyai paksi tetap. Ia jatuh bebas di dalam alur dan membentangkan setiap titik permukaannya kepada pelelas, jadi tempat yang tinggi sentiasa menjadi perkara seterusnya yang perlu dihaskan. Bola yang terkeluar dipukul seterusnya; proses itu menghapuskan ralatnya sendiri. Inilah yang memungkinkan untuk menghasilkan sfera secara besar-besaran dengan lebih tepat daripada hampir mana-mana bahagian mesin yang lain.
Sistem penggredan meletakkan nombor pada kebulatan. Dalam konvensyen penggredan bola standard, nombor gred ialah sisihan maksimum yang dibenarkan daripada sfera sempurna dalam mikroinci, jadi Gred 100 membenarkan kira-kira 2.5 mikron, Gred 25 membenarkan 0.64, Gred 10 membenarkan 0.25 dan Gred 5 membenarkan hanya 0.13. Kebanyakan galas alur dalam komersial dijalankan pada bola Gred 100; motor perkakas senyap dan gelendong ketepatan membenarkan Gred 10 atau lebih baik. Setiap langkah ke bawah skala gred menambah masa lapping dan kos pemeriksaan, yang menjadikan gred bola sebagai salah satu pemacu kos yang tenang dalam mana-mana sebut harga galas.
Kebulatan sahaja masih tidak mencukupi — bola juga mesti sepadan dengan gelangnya. Memandangkan tiada proses pengisaran boleh diulang dengan sempurna, bola siap diisih mengikut kumpulan saiz yang diukur dalam pecahan mikron, dan gelang dikisar dalam kelompok yang sama dipasangkan dengan kumpulan yang memulihkan kelegaan dalaman yang direka bentuk. Perhimpunan terpilih ini adalah amalan standard di seluruh industri, dan ini adalah satu lagi sebab kilang galas mengukur segala-galanya dua kali: sekali untuk mengisih, dan sekali untuk membuktikan.
Pengisaran membentuk keluli, tetapi rawatan haba menentukan sama ada ia bertahan. Laluan perlumbaan yang dikisar sempurna tanpa kekerasan yang betul akan lekuk dan mengelupas di bawah beban dalam beberapa hari, jadi relau - bukan mesin pengisar - adalah tempat sekeping keluli berbentuk sebenarnya menjadi bahan galas.
Untuk keluli krom, gelang kosong dan bebola dipanaskan kepada sekitar 840 °C sehingga struktur berubah kepada austenit, dipadamkan dalam minyak dengan cukup pantas untuk mengunci martensit keras, kemudian dibajakan berhampiran 160 °C untuk melegakan tekanan dalaman. Hasilnya ialah 60-64 HRC: cukup keras untuk menahan keletihan sentuhan bergolek, cukup sukar untuk tidak retak akibat kejutan. Langkau kemarahan dan bahagian kekal rapuh; keterlaluan dan kekerasan jatuh bersama-sama dengan hayat perkhidmatan.
Kawalan pada peringkat ini tidak kelihatan pada bahagian siap dan mahal untuk palsu. Keseragaman suhu relau, keadaan minyak pelindapkejutan dan masa rendam menentukan sama ada keseluruhan kumpulan mendarat dalam spesifikasi atau hanyut lembut. Herotan perlu diuruskan juga: gelang yang dirawat haba meledingkan sedikit, dan proses itu mesti menahan pelesenan itu di dalam elaun pengisaran, jika tidak, garis pengisaran membayar kesilapan relau dalam kitaran tambahan. Gred ketepatan menambah satu langkah lagi — rawatan sejuk dalam yang mengubah austenit yang tertahan dan menstabilkan dimensi selama bertahun-tahun perkhidmatan.
Sasaran kekerasan selepas rawatan haba: keluli krom (AISI 52100 / GCr15) mencapai 60-64 HRC; AISI 440C tahan karat mencapai 56-60 HRC; AISI 304 tahan karat tidak boleh dikeraskan dan kekal di bawah kira-kira 200 HB.
Di sinilah juga perpecahan tahan karat menjadi fizikal. Bahagian 440C melalui relau yang sama dan keluar dengan kekerasan yang boleh digunakan, manakala 304 cincin tidak boleh mengeras sama sekali. Fakta metalurgi tunggal itu menerangkan mengapa 304 galas sesuai dengan aplikasi yang basah, berat kakisan dengan beban yang sederhana, dan mengapa 440C adalah jawapan apabila aplikasi memerlukan rintangan kakisan dan kapasiti beban sebenar pada masa yang sama.
Setiap cincin tiba di garisan pengisaran dengan sengaja terlalu besar. Pengisaran mengeluarkan elaun itu dan, pada masa yang sama, mentakrifkan toleransi yang sebenarnya dibayar oleh pembeli, yang menjadikannya peringkat paling berpengaruh dalam keseluruhan rantaian pengeluaran.
Urutannya tetap: kisar muka terlebih dahulu untuk mencipta satah rujukan, kemudian diameter luar dan lubang, kemudian raceway. Bahan penyejuk berjalan secara berterusan, kerana roda yang kering seketika boleh membakar permukaan dan mencipta rekahan mikro yang bersembunyi di dalam bahagian yang kelihatan baik sehingga ia gagal awal. Selepas pengisaran raceway, hantaran superfinishing dengan batu halus menurunkan kekasaran permukaan jauh di bawah 0.1 mikron Ra — kemasan yang kelihatan seperti cermin dan, yang lebih penting, membolehkan filem pelincir terbentuk dan membawa beban dengan betul. Melangkau atau memendekkan superfinish ialah salah satu cara klasik untuk mengurangkan kos secara halimunan, dan ia sentiasa muncul semula kemudian apabila bunyi bising dan hayat dipendekkan.
| kelas ISO | setara ABEC | Apa yang mengetatkan | Aplikasi biasa |
|---|---|---|---|
| P0 | ABEC 1 | Toleransi dimensi standard | Motor am, perkakas, alat kuasa, pam |
| P6 | ABEC 3 | Larian yang lebih ketat dan toleransi lebar | Motor yang lebih baik, alat elektrik, kotak gear |
| P5 | ABEC 5 | Kawalan pelarian tahap mikron | gelendong alat mesin, instrumen ketepatan |
| P4 | ABEC 7 | Geometri yang sangat ketat untuk kelajuan tinggi | Spindle berkelajuan tinggi, aeroangkasa, alat tangan pergigian |
Memilih kelas ialah keputusan kos, bukan simbol status. Motor perkakas, pam air atau alat kuasa biasanya berjalan dengan betul pada P0 (ABEC 1); membayar untuk P5 membeli toleransi yang tidak pernah digunakan oleh aplikasi. Spindle alatan mesin, motor berkelajuan tinggi dan alat pengukur ialah kes di mana P5 dan P4 benar-benar memperoleh harganya. Apabila dua petikan untuk saiz yang sama berbeza dengan ketara, kelas toleransi adalah salah satu item pertama yang disahkan secara bertulis — betul-betul di belakang spesifikasi keluli.
Perhimpunan adalah singkat dalam masa dan panjang akibatnya. Dua barisan pengeluaran selari bertumpu, dan bahagian galas yang paling murah - sangkar, gris dan pengedap - akhirnya menentukan banyak tingkah laku dunia sebenarnya.
Sangkar keluli yang dicop adalah lalai dalam galas alur dalam yang kecil: murah, tegar dan diikat bersama dari dua bahagian. Sangkar nilon berjalan lebih senyap dan tidak boleh berkarat, itulah sebabnya ia mendominasi galas perkakas bunyi rendah, dengan pertukaran siling suhu sekitar 120 °C. Loyang muncul dalam galas yang lebih besar atau khas di mana kekuatan dan rintangan haba penting bersama.
Gelanggang dan bola bertemu dalam kumpulan yang sepadan. Kumpulan saiz bola dipilih terhadap laluan perlumbaan yang diukur supaya galas yang dipasang mendarat di dalam ruang kelegaan dalaman yang direka - pergerakan bebas kecil antara gelang yang mengecut apabila galas dipasang dan menjadi panas. Kelegaan standard (C0) sesuai dengan kebanyakan aplikasi; kelegaan C3 yang lebih besar ditentukan apabila cincin dalam berjalan panas atau sesuai dengan ketat pada aci. Bola dimuatkan ke dalam celah antara gelang yang dialihkan, dijarakkan secara sama rata, dan poket sangkar disentap atau diikat di sekelilingnya sebelum galas yang dipasang melalui cucian terakhirnya — kerana sisa pengisaran yang tertinggal di dalam adalah sumber bunyi yang tidak boleh dikeluarkan oleh pengedap.
Gris mengisi kira-kira satu perempat hingga satu pertiga daripada ruang dalaman yang kosong. Terlalu sedikit dan galas berjalan ke arah sentuhan logam pada kelajuan; terlalu banyak dan bergolak meningkatkan suhu dan bunyi. Bagi pembeli, spesifikasi gris patut disahkan secara jelas, kerana ia menetapkan had laju, tingkah laku suhu rendah dan hayat bebas penyelenggaraan produk siap.
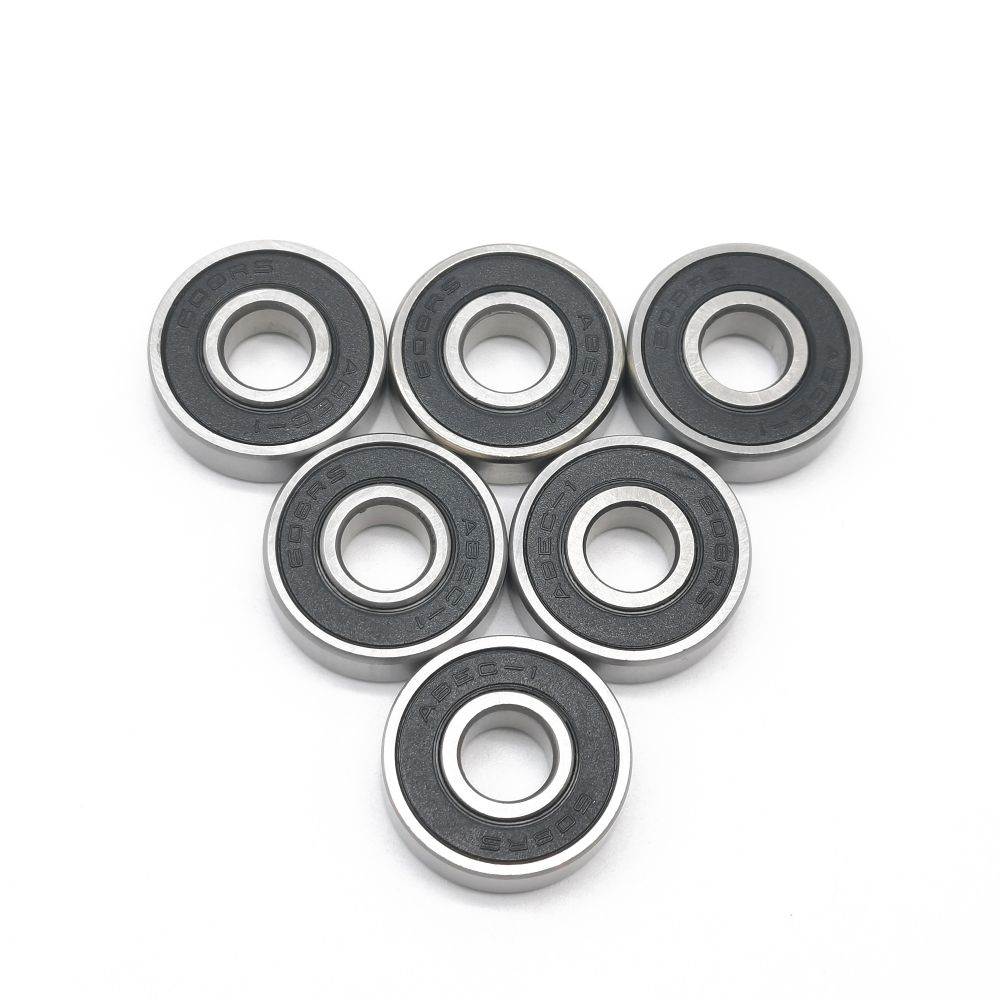
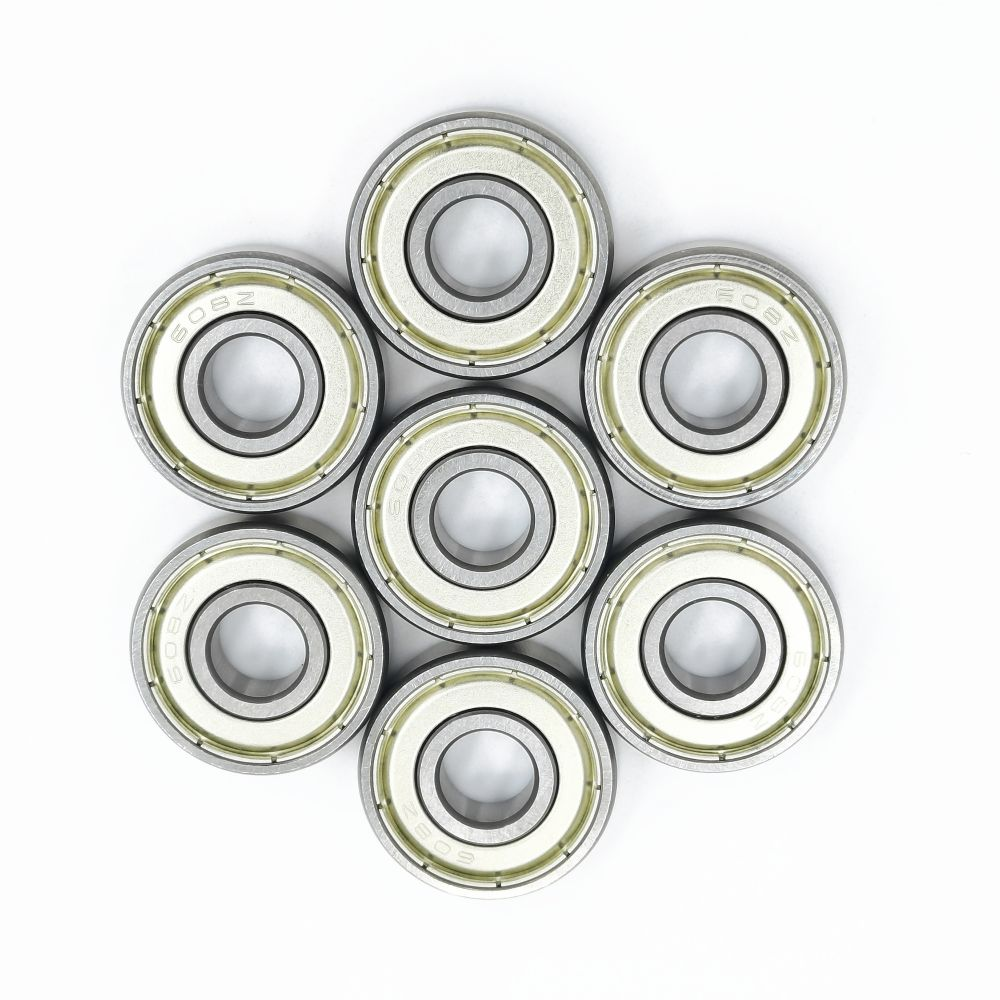
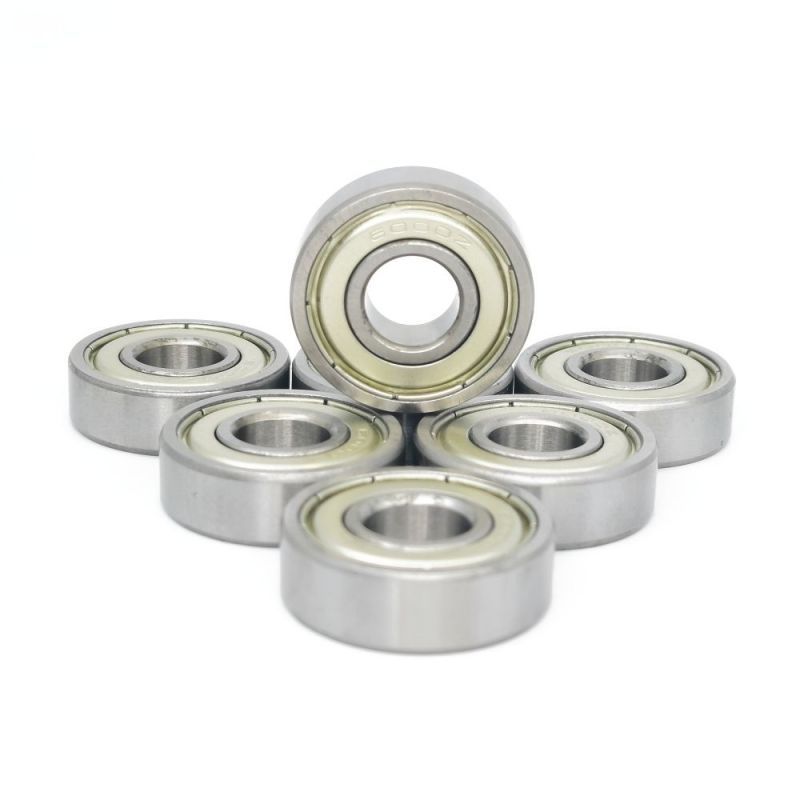
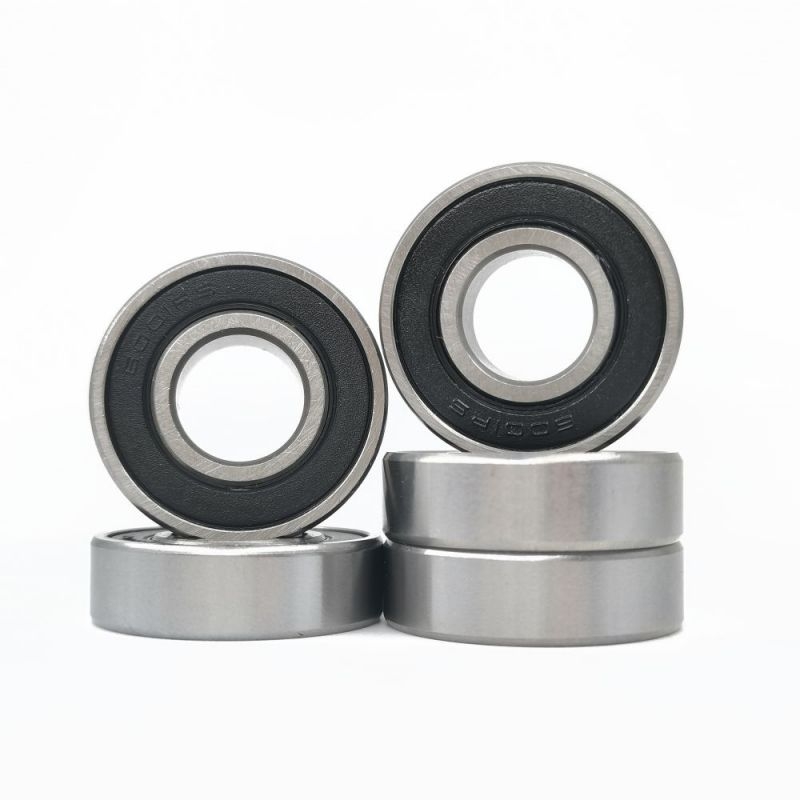
ZZ bermaksud dua perisai logam: tidak bersentuhan, seretan minimum, berkesan terhadap habuk kasar, sederhana terhadap air. 2RS bermaksud dua pengedap getah, biasanya NBR, dalam sentuhan ringan dengan cincin dalam: jauh lebih baik terhadap habuk dan kelembapan halus, tork larian yang lebih tinggi sedikit, dan siling suhu praktikal sekitar 110 °C. Pilihan yang tepat ialah alam sekitar — keadaan kering, cepat dan bersih condong ke arah ZZ; peralatan basah, berdebu atau tercuci condong ke arah 2RS.
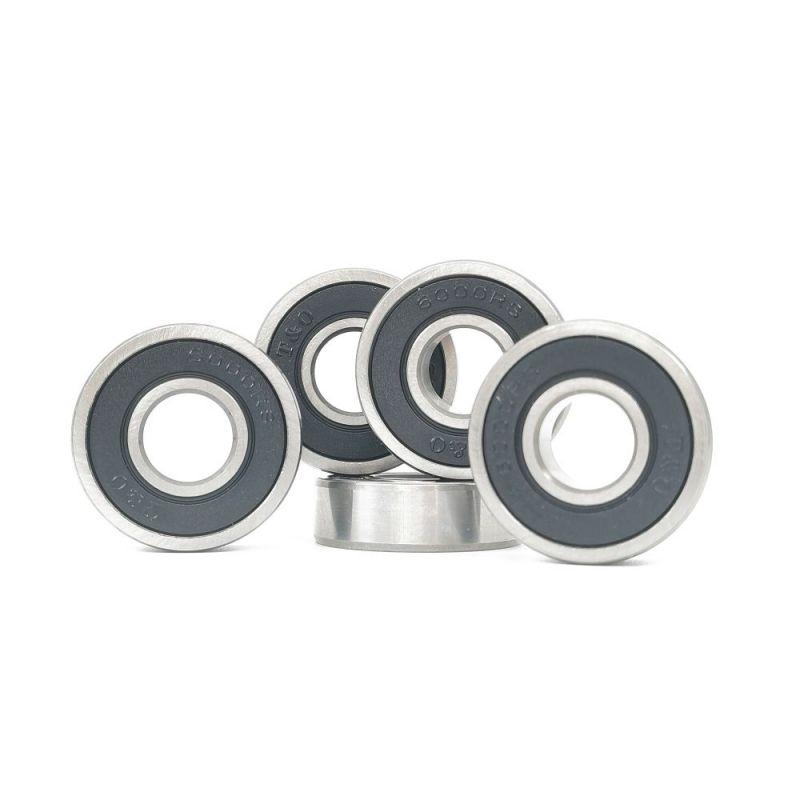
Hasil klasik proses ini 608ZZ Besi Berganda Dimeterai Galas Bebola Alur Dalam Galas keluli krom 8 x 22 x 7 mm dengan perisai logam berkembar — saiz kecil yang paling biasa dalam motor, alatan dan perkakasan. Lihat spesifikasi produkSebelum pembungkusan, gred hingar rendah lulus ujian getaran 100% manakala gred standard disemak dengan pensampelan. Setiap galas menerima filem minyak pencegah karat dan bungkusan tertutup. Pemeliharaan adalah sebahagian daripada pembuatan, bukan difikirkan semula: galas sempurna dari segi dimensi yang berkarat di dalam gudang lembap sebelum pemasangan masih dikira sebagai penghantaran yang rosak.
Sesetengah galas direka bentuk untuk menjadi senyap dan mesra permukaan dan bukannya keras secara maksimum, dan itu dicapai dengan proses pengacuan kedua yang membalut cincin luar dalam plastik atau poliuretana.
Galas asas - biasanya saiz siri 608, 626 atau 6000 - dibasuh dan dipasang ke dalam teras acuan. Plastik cair atau poliuretana termoplastik disuntik di sekeliling gelang luar, diikat padanya semasa ia sejuk, dan keluar dengan profil kerja yang terbentuk dalam langkah yang sama: bunga rata untuk penggelek, alur-V atau alur-U untuk trek gelongsor, dalam warna seperti putih, hitam, oren dan hijau yang digunakan pelanggan untuk memastikan barisan produk mereka boleh dikenal pasti.
Salutan mengubah tingkah laku keseluruhan roda. Lapisan plastik dan PU melembapkan bunyi logam yang dihantar oleh keluli keras ke dalam bingkai perabot, pintu gelangsar, tingkap dan struktur penghantar; ia melindungi permukaan gulungan galas daripada calar dan haus; dan poliuretana menambah cengkaman serta penyerapan hentakan untuk troli dan roda pengangkutan, biasanya dinyatakan dalam jalur kekerasan 85-95 Shore A. Dalam perabot, produk bayi dan perkakasan rumah, lapisan bersalut selalunya merupakan perbezaan antara produk yang dirasakan murah dan yang dirasakan sudah siap.
Risiko kejuruteraan adalah lekatan. Salutan ikatan yang teruk boleh tertanggal selepas berminggu-minggu digulung, dan walaupun kegagalan itu nampaknya merupakan masalah salutan, punca utama biasanya ialah penyediaan permukaan, kimia ikatan atau reka bentuk acuan. Pengeluar yang boleh dipercayai menganggap salutan sebagai proses dengan pemeriksaannya sendiri — ujian tarik pada sampel, jadual penyelenggaraan acuan dan pemeriksaan kekerasan pada lapisan yang telah diawet — bukannya sebagai operasi celupan yang mudah.
Contoh galas bersalut PU608267 PU Bersalut Galas Bebola Dalam Alur Galas asas 608 dengan lapisan poliuretana yang dibentuk untuk larian yang tenang dan perlindungan permukaan dalam penggelek dan sistem gelongsor. Lihat spesifikasi produkKilang yang boleh dipercayai menguji tiga kali: pada keluli masuk, pada langkah pemesinan kritikal, dan pada galas siap. Mengalih keluar mana-mana daripada tiga lapisan untuk menjimatkan kos akhirnya muncul sebagai aduan bunyi, jangka hayat yang dipendekkan atau pulangan medan.
Bunyi patut diberi perhatian khusus kerana ia merupakan aduan kualiti yang paling biasa daripada produk siap, dan ia diputuskan oleh gabungan faktor — gred bola, kemasan raceway, kebersihan dan gris — dan bukannya oleh sebarang ukuran tunggal. Penggredan 100% pengeluaran hingar rendah adalah yang membezakan galas yang berdengung daripada yang merengek, dan teknik di belakangnya membentuk disiplin tersendiri; artikel ini mengenai bagaimana kilang mengawal bunyi dan getaran galas bebola alur dalam merangkumi mereka secara terperinci.
Kebolehkesanan kelompok menutup gelung. Setiap kumpulan pengeluaran memaut ke hadapan daripada nombor haba keluli dan ke belakang daripada senarai pembungkusan, jadi apabila pelanggan melaporkan masalah beberapa bulan selepas penghantaran, kilang boleh mengasingkan kumpulan yang terjejas dan bukannya meneka. Keupayaan itu kekal tidak kelihatan sehingga hari ia diperlukan — dan pada hari itu ia memutuskan sama ada tuntutan diselesaikan dalam beberapa hari atau dipertikaikan selama berbulan-bulan.
Dua petikan untuk saiz 608 yang sama boleh berbeza dengan satu pertiga, dan kedua-dua pembekal boleh jujur sepenuhnya. Perbezaannya hampir selalu bersembunyi di lima tempat, jadi kebiasaan praktikal adalah untuk menyematkan setiap satu secara bertulis sebelum membandingkan harga.
Setiap baris yang tidak disemak adalah risiko perolehan yang didokumenkan. Keluli yang kurang spesifik bertukar menjadi aduan bunyi dalam motor siap; penggredan getaran yang hilang bertukar menjadi pulangan daripada produk runcit; pengedap yang salah bertukar menjadi pembersihan gris dalam peralatan basah. Tiada satu pun daripada risiko ini muncul pada senarai harga, itulah sebabnya risiko ini tergolong dalam pengesahan pesanan.
Latihan yang berguna ialah bertanya kepada setiap pembekal tiga soalan yang sama — keluli apa, kekerasan apa, gred getaran — dan meminta laporan yang menyokong jawapan. Pembekal yang menguji selalu menjawab dengan dokumen dalam jam; pembekal yang bergantung kepada tuntutan menjawab dengan kata sifat. Kelajuan dan kandungan balasan itu memberitahu anda lebih banyak tentang kilang daripada mana-mana halaman katalog.
Saiz katalog standard merangkumi kebanyakan aplikasi, tetapi pesanan bernilai tertinggi selalunya bermula dengan lukisan pelanggan yang tiada katalog sepadan — dan di situlah kedalaman proses kilang dapat dilihat.
Kerja bukan standard mengikut laluan tetap: lukisan atau semakan sampel, pengesahan kebolehlaksanaan pada bahan dan toleransi, penyediaan alatan, pengeluaran sampel, kelulusan, kemudian pembuatan kelompok dengan sistem pemeriksaan yang sama seperti bahagian standard. Permintaan biasa termasuk gelang dalam yang dipanjangkan pada satu atau kedua-dua sisi untuk susunan pelekap khas, versi dua baris saiz kecil, lebar khas dan galas bersalut dengan profil atau warna bunga tersuai.
Keputusan untuk menyesuaikan kebanyakannya adalah ekonomi. Jika galas standard boleh disesuaikan dengan spacer atau perubahan reka bentuk kecil, laluan itu biasanya lebih murah dan lebih cepat. Jika seni bina mesin bergantung pada bahagian khas — seperti yang sering berlaku pada motor, sistem gelongsor dan peralatan penghantar — maka sumber bukan standard yang terbukti mengalahkan reka bentuk semula produk mengikut saiz katalog. Rangkaian bahagian cincin lanjutan, dimensi khas dan bahagian tanah ketepatan tersedia sebagai galas ketepatan bukan standard yang disesuaikan menunjukkan sejauh mana kategori itu berjalan dalam amalan.
Kebanyakannya diperbuat daripada keluli krom berkarbon tinggi, gred AISI 52100 (juga dijual sebagai 100Cr6, SUJ2 atau GCr15), dirawat haba kepada 60-64 HRC. Persekitaran yang menghakis menggunakan tahan karat AISI 440C untuk kekerasan dengan rintangan karat, atau AISI 304 apabila rintangan kakisan maksimum lebih penting daripada kapasiti beban. Keluli karbon muncul terutamanya dalam produk ringan dan kos rendah.
Bola dikepala sejuk dari dawai dengan jahitan kilat, dikilat licin, dirawat haba, kemudian dikisar dan diselitkan di antara plat beralur. Oleh kerana bola berputar secara bebas dan rawak dalam alur tersebut, setiap titik permukaan bertemu dengan pelelas secara sama rata, dan bintik tinggi akan hilang sehingga sfera menjadi purata. Hasilnya digredkan: Gred 100 membenarkan kira-kira 2.5 mikron sisihan, Gred 10 membenarkan 0.25.
Lebih tinggi bermakna lebih tepat, bukan lebih baik secara universal. Kelas ABEC (atau ISO P) mentakrifkan toleransi dimensi dan berjalan sahaja — bukan kualiti keluli, bunyi bising, pengedap atau pelinciran. Kebanyakan motor, pam dan peralatan berjalan dengan betul pada P0/ABEC 1; membayar untuk P5 atau ke atas masuk akal terutamanya untuk spindle berkelajuan tinggi atau ketepatan. Padankan kelas dengan aplikasi dan letakkannya secara bertulis pada pesanan.
ZZ menggunakan dua perisai logam tidak bersentuhan: seretan rendah, baik terhadap habuk kasar, perlindungan air sederhana. 2RS menggunakan dua pengedap sesentuh getah yang menyentuh cincin dalam: jauh lebih baik terhadap habuk dan kelembapan halus, tork lebih tinggi sedikit dan siling suhu praktikal sekitar 110 °C. Persekitaran kering, cepat, bersih sesuai dengan ZZ; persekitaran basah atau berdebu sesuai dengan 2RS.
Salutan, yang dibentuk di sekeliling gelang luar, melembapkan bunyi bising, melindungi permukaan gulungan galas, dan — dengan PU — menambahkan cengkaman dan penyerapan hentakan untuk troli dan penghantar. Profil seperti alur-V, alur-U dan bunga rata dibentuk terus dalam acuan, dan warna membantu mengenal pasti barisan produk. Kualiti salutan bergantung terutamanya pada lekatan, itulah sebabnya ujian tarikan sampel penting.
ya. Kilang dengan keupayaan bukan standard secara rutin membuat cincin dalam yang dilanjutkan, lebar khas, versi dua baris dan reka bentuk bersalut atau beralur daripada lukisan atau sampel pelanggan. Laluan itu ialah semakan lukisan, kebolehlaksanaan dan perkakasan, kelulusan sampel, kemudian pengeluaran kelompok — jadi soalan praktikal untuk ditanyakan kepada pembekal adalah tentang masa petunjuk sampel dan pemeriksaan digunakan pada kelompok tersuai.


Produk
Hubungi kami
Mobile Site
Copyright© Zhejiang Yingfei Biotechnology Co., Ltd. All Rights Reserved